神奈川県相模原の村田工業では、CO2溶接加工・TIG溶接加工・アーク溶接加工等
各種溶接金属加工全般へ対応。アルミ、ステンレス、ハイテン材、亜鉛メッキ加工材、
鉄、鉄骨、高張力鋼など、その他の金属についても是非お問い合わせください!

〒252-0132 神奈川県相模原市緑区橋本台3-11-25
峡の原工業団地
TEL : 0120-748-063



〒252-0132
神奈川県相模原市緑区橋本台3-11-25
峡の原工業団地
TEL : 0120-748-063
【業務内容】
・CO2溶接加工、TIG溶接加工
・アーク溶接加工など
・各種溶接金属加工全般
・新規製作、修理、改修工事
・現場施工
・精密製罐(重量製品)
・精密製缶(軽量製品)
・架台製作
・タンク製作
・建設機械部品の製作、修理、改造
・軽・重量鉄骨
・看板下地 ほか
【対応材質】
アルミ・ステンレス・ハイテン材
亜鉛メッキ加工材・鉄・鉄骨
高張力鋼 など
その他金属もお問い合わせください。
中型ホッパーの製作および据付け架台の製作をご依頼いただきました。
円錐形に製缶する前工程と部材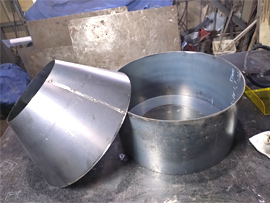 |
製缶後の溶接完了品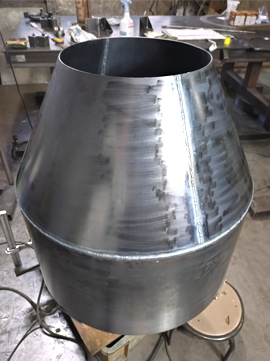 |
ホッパーと据付ける架台一式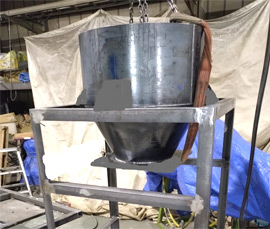 |
| こだわりポイント | 外観が綺麗な逆円錐形になるように製缶し、溶接には裏波溶接を用い、 内部までしっかり漏れのない製品に仕上げました。 |
|---|
村田工業では、ホッパーや架台などの製缶品から各種金属加工まで、図面をもとにし
た製作はもちろん、
「このような形状のものを作りたい」といった、ご相談にも対応しております。
お客様の用途や仕様など、ご要望に合わせたオーダーメイド製作を承ります。
どうぞ村田工業までご相談ください。メールの他、お電話(フリーダイヤル)でのご
相談も承っております。
大型かくはん機の経年劣化した底板を交換する、修理工事のご依頼をいただきました。
底板修理前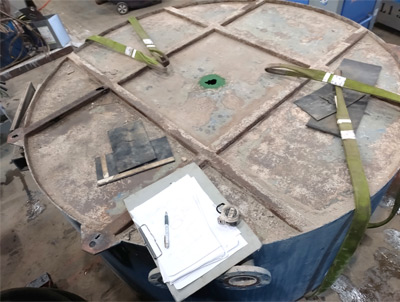
修理のため引き取り。経年劣化が進んだ底部分。 |
底板解体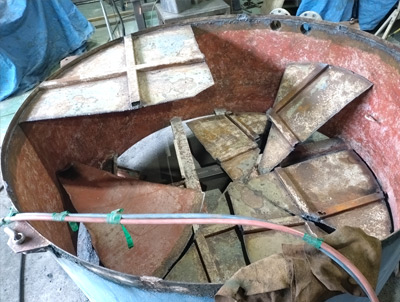
底板の解体 |
|
底板組立完了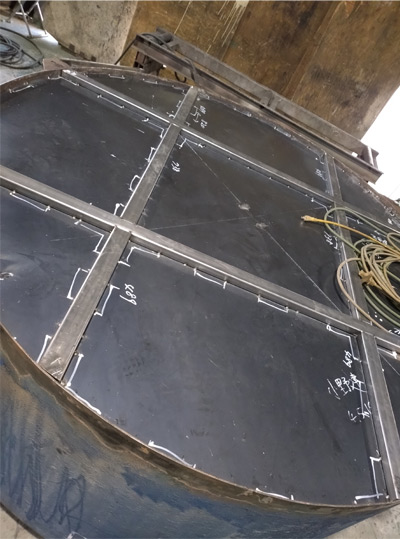
新規製作した円形の底板を隙間なく入れ込み、 |
溶接完了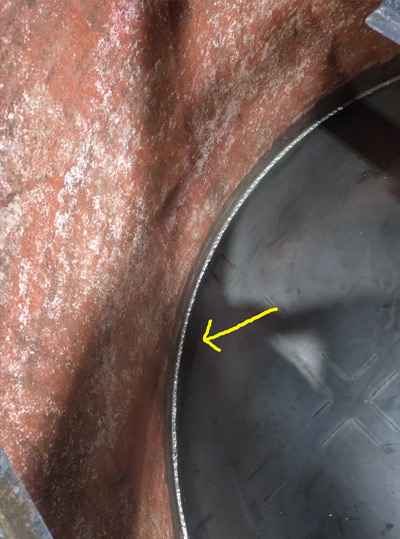
かくはん機内部を丁寧に溶接し、 |
全体的に経年劣化がありましたが、新規製作すると高額になるため、
今回は底板部分のみを新しく製作・交換する工事をご提案。
既存設備を活かしながら、必要な部分を交換することで、コストを
抑えた修理につなげております。
村田工業では、設備や部品の劣化・破損でお困りの際も、現状を確認したうえで、
交換・修理など適切な方法をご提案いたします。修理や溶接でお困りのことがありましたら
お気軽に当社にお問い合わせください。
神奈川県の村田工業です
CO2溶接加工・TIG溶接加工・アーク溶接加工など、様々な溶接に対応しております。
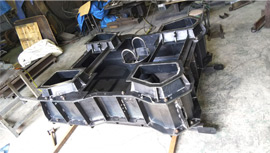
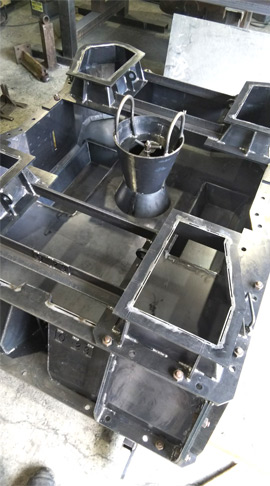
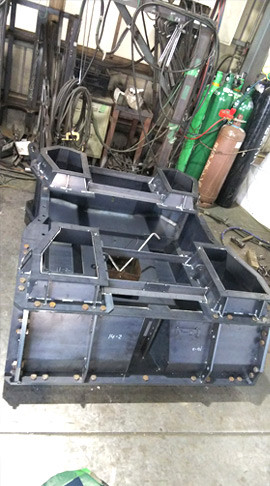
今回は河川敷や消波ブログとして使用されるテトラポットの型枠制作のご依頼の紹介です。
型枠の精度が低いと、完成したテトラポットは形状が不正確になり、強度に影響を与えます。
特に、複雑な形状のテトラポットでは、型枠の精度が重要です
また、コンクリートを流し込む型枠のためコンクリートが漏れない様に製品の歪みや
ボルトの差込み位置などに注意して製作しました。
村田工業は、溶接一筋47年の経験・知識がございます。新規製作から修理、
改修工事、現場施工まで全て一括でご依頼いただけます。ぜひご相談をいただければ幸いです。
お困りのことがございましたら、まずは村田工業にお問い合わせください。
様々なご要望に対応し最適なご提案をいたします。
 |
 |
 |

| 品名 | 特注重機スロープ(耐荷重7t超) |
|---|---|
| 職種 | 工事設備機器の輸送、搬入:(機工) |
神奈川県相模原市の村田工業です。
当社ではCO2溶接加工・TIG溶接加工などをはじめ、様々な溶接加工に対応しております。
今回はお客様より「特注重機スロープ製作」のご依頼をいただきました。
お客様のご要望をお聞きしながら耐荷重7t超のスロープの完成です。
建設機械、とくにユンボなどを安全に効率よく昇降させるためのスロープになります。
今回は重機昇降のため、スロープに与える振動や負荷も多く耐久性の強い作りにしました。
当社の強みは、軽量から重量まで幅広い製品の製作、修理、そして現場工事に柔軟に対応できる点にあります。
長年の経験を通じて、お客様のニーズや納期、使用する材料など、
すべての条件を考慮した総合的な提案をご提供いたします。
相模原や周辺地域にて溶接加工会社をお探しの方は村田工業へお気軽にご相談ください。
村田工業は、神奈川県相模原に拠点を構え、CO2溶接加工・TIG溶接加工・アーク溶接加工
など、あらゆる種類の溶接金属加工に対応しています。
鉄、ステンレス、ハイテン材、亜鉛メッキ加工材、アルミなど、幅広い材料への対応力も自慢のひとつです。
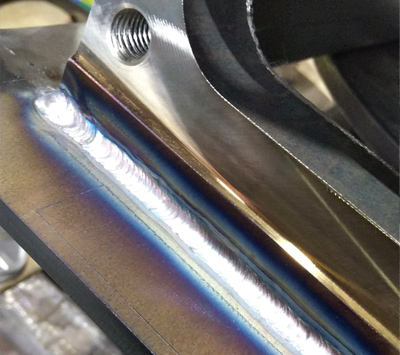
今回は現場屋外にてタンク配管溶接の前工程と、厚板TIG溶接をご紹介いたします。
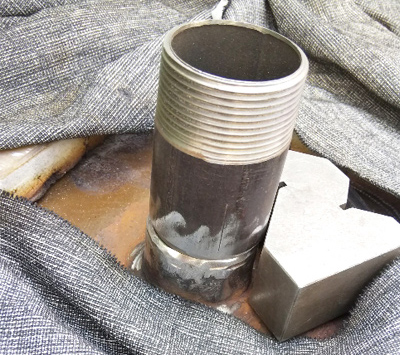
| 品名 | 配管溶接の前工程・厚板TIG溶接 |
|---|
今回行ったTIG溶接は、金属を接合するために使用される高度な溶接技術です。
特に、今回ご依頼をいただきましたタンクの配管など、
高い品質の溶接が求められる場所では最適な方法となります。
TIG溶接は、高い制御性と精度を持つため、高品質な溶接が可能です。
溶接時に金属の酸化を最小限に抑えることができ、クリーンな溶接を実現します。
村田工業では、顧客満足を最優先に考え、常にお客様の目線に立ち、丁寧なコミュニケーションを心がけています。
ご希望のアイデアや要望をしっかりと理解し、それを形にするために全力を尽くします。
溶接に関してお困りなことがございましたら、お気軽にご相談ください。

| 品名 | ステンレスタンク |
|---|---|
材質 |
全てSUS304 |
仕様 |
2面鏡板、内部水流プレート、 |
溶接方法 |
TIG、半自動溶接 |
| こだわり | 1980年製作のタンクが老朽化との事、 |
神奈川県相模原を中心に各種溶接加工承っております村田工業です。
製作する上で特に注意した事を明記いたします。
今回はタンクの老朽化とのことで、ステンレスタンクの製作を行いました。
1.ロール曲げ本体
|
2.組立前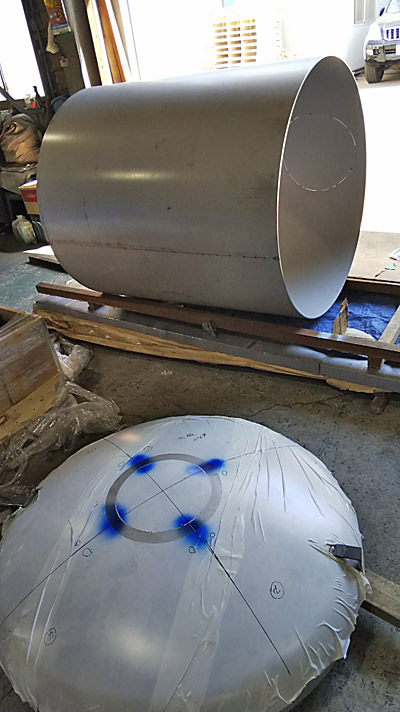 |
|
3.内部水流制御プレート取付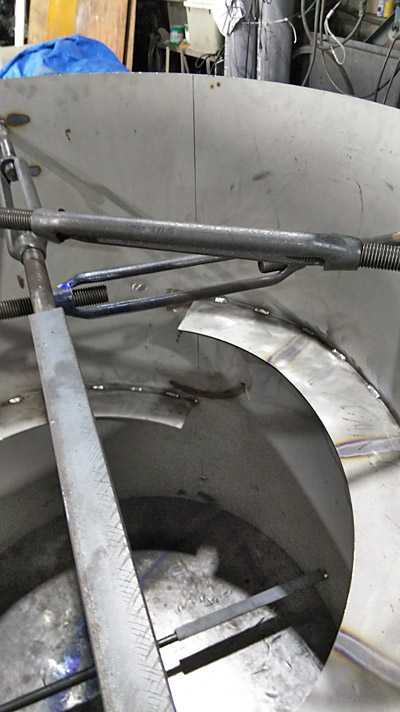 <写真3>は内部に水流を発生させるためのプレートになりますが、ねじりながらの取付溶接のためタンク本体の変形を特に注意しながら進めました。 |
4.本体組立 |
|
<写真3>は内部に水流を発生させるためのプレートになりますが、ねじりながらの取付溶接のためタンク本体の変形を特に注意しながら進めました。
5.ノズル挿入部切欠き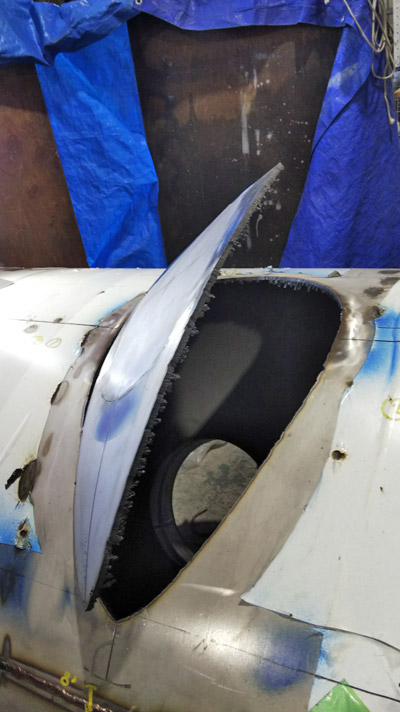
<写真5>はサイドノズルを取付けるための穴加工でプラズマ切断にて慎重に削除しました。 |
6.サイドノズル取付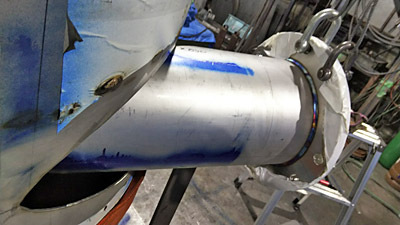 |
<写真5>はサイドノズルを取付けるための穴加工でプラズマ切断にて慎重に削除しました。
特に水滴・形状のため切断寸法は入念に精査し、なるべくノズル挿入時に隙間が出ないよう-0~+1の範囲で切欠き、隙間を極力抑える事に注視しました。そのため、溶接による歪みも少なくフランジの角度なども良好な状態で収まりました。
7.サイド、上下ノズル取付溶接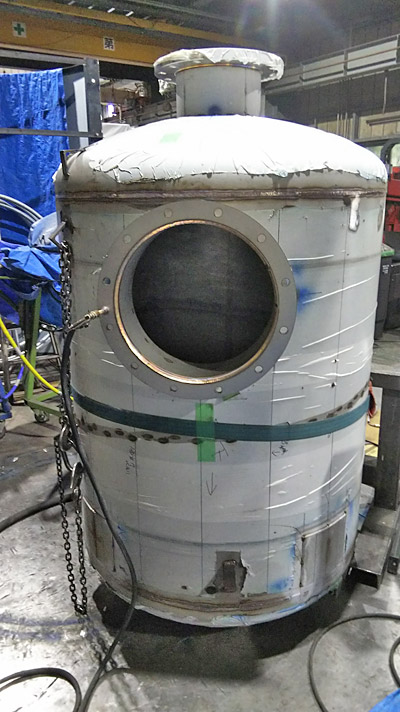
|
8.タンク内部仕上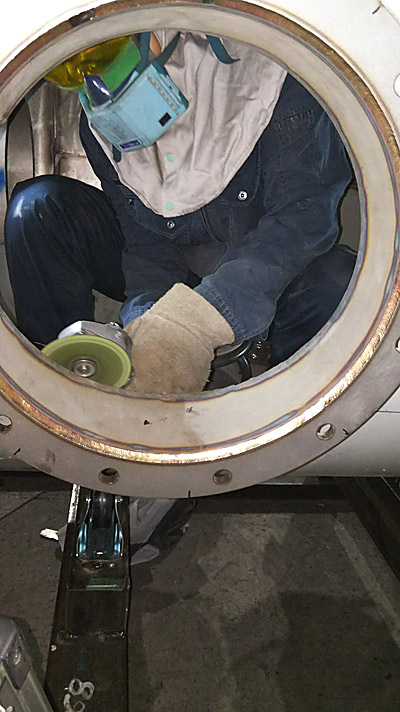 |
<写真8>はタンク内に入ることが出来たので送風を行いながら、安全面でも細心の注意を払い内部を綺麗に仕上げました。
9.溶接完了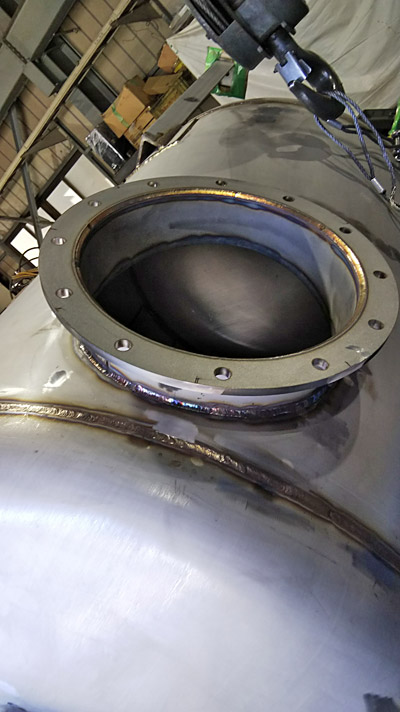
|
10.溶接部検査カラーチェック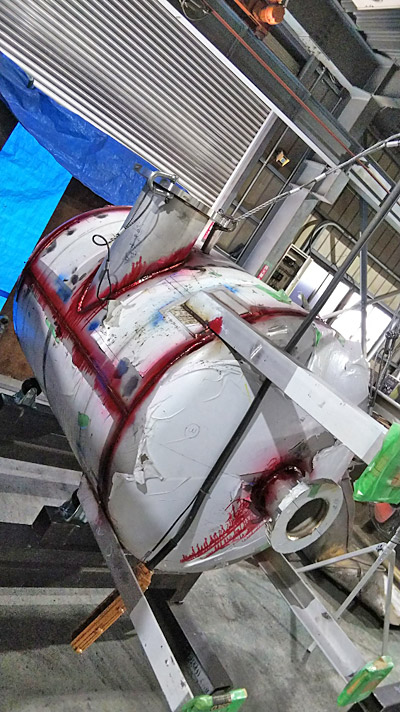 |
|
11.カラーチェック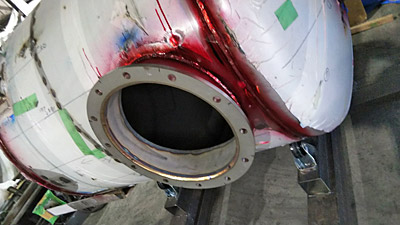 |
12.溶接部現像欠陥無し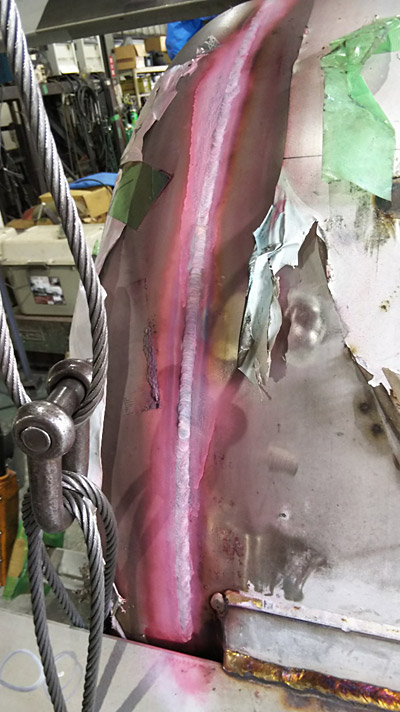 |
|
<写真11>はカラーチェックにて溶接検査を行い、<写真12>は現像後で溶接も問題なく欠陥はありませんでした。
13.完成~納品
|
今回はステンレス鋼のため、切断加工はプラズマを使用しました。
そこで、プラズマ切断の特徴を少しご説明させていただきます。
プラズマはステンレスやアルミなどガス切断ができない金属も切断する事ができます。
通電する素材ならほとんど切断加工が可能になります。
切断部を高温にし、尚且つ酸化させることで切断するガス切断では、
ステンレスやアルミなどはほぼ酸化しないので、切断は出来ない事となります。
プラズマはプラズマアーク温度が2万℃程度なので高速で切断が行え、
歪みも少なくステンレス加工にはなくてはならない道具の一つです。

| 品名 | バケット修理 |
|---|---|
| こだわり | 損傷が激しく、お客様が一度廃棄を考えたバケットを修理再生しました。 |
神奈川県相模原を中心に各種溶接加工承っております村田工業です。
溶接一筋47年以上のノウハウによって、お客様のお困り事を解決いたします。
今回は、お客様が一度廃棄を考えたバケットを修理し再生いたしました。
1.修理前、引取り時の状態です:側面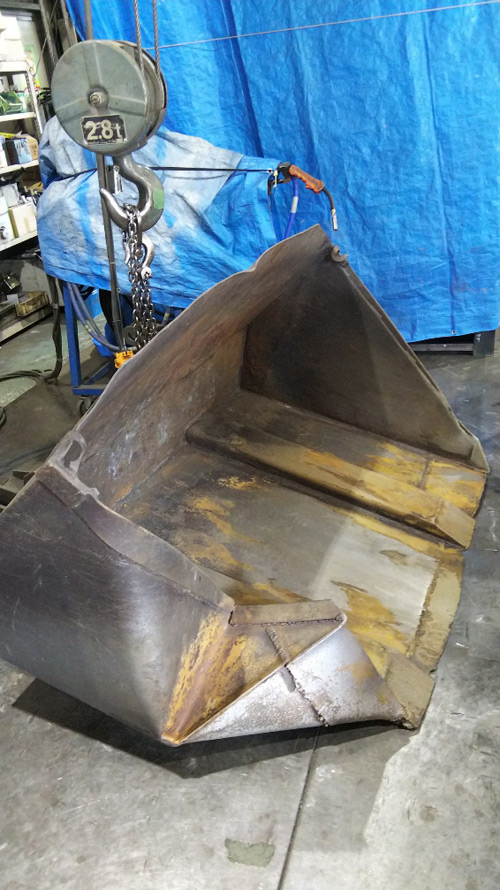 |
2.修理前、引取り時の状態です:正面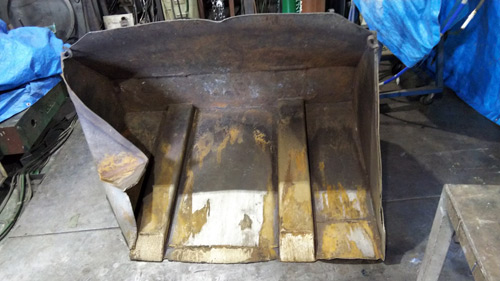 3.損傷部削除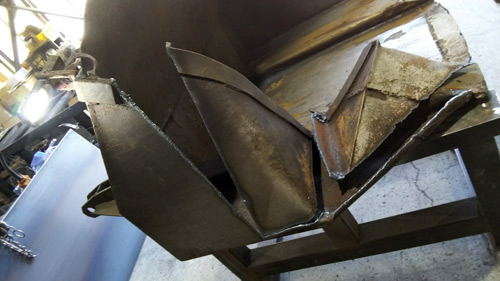 |
4.大型回転ポジショナーにて溶接作業中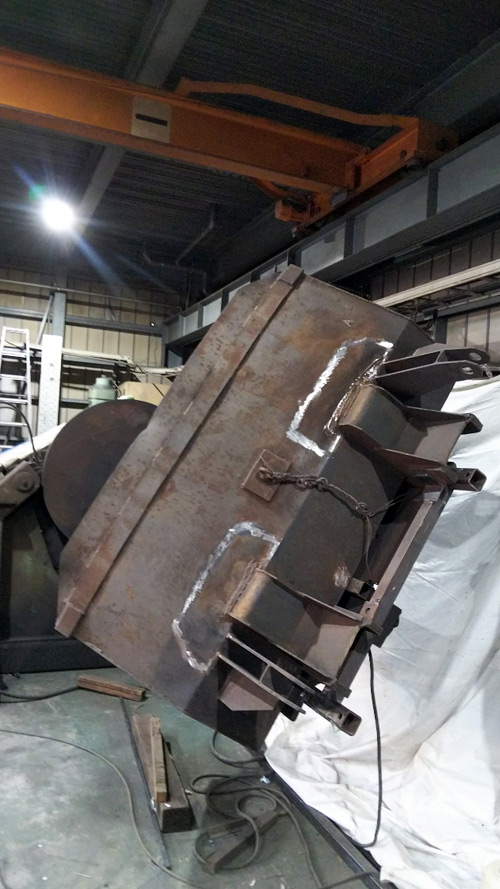 |
5.溶接完了。割れ補修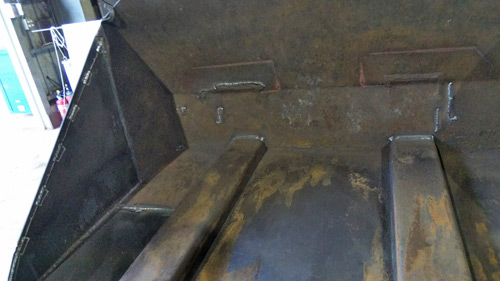 |
6.修理完了:正面 |
7.修理完了:側面 |
今回の溶接修理は大型回転ポジショナーを使用して作業を進めました。
弊社にある大型溶接ポジショナーは2t程度の製品でしたらベストポジションにて溶接作業が可能です。
ポジショナーの動きは昇降と、360°側面、平面回転でこの動きを上手く使い
溶接部の角度を調整しながら最適なトーチ角度で溶接が行えます。
特に厚板溶接などはやりやすく45°V溶接や多層盛、不等辺溶接などは
短時間でワークの位置決めが可能で溶接作業がスムーズに行えます。
また、R形状の溶接は徐々にワークを回転させながらの溶接が必要ですが、
これもポジショナーを使用する事により溶け込み外観とも良質な溶接が施工できます。
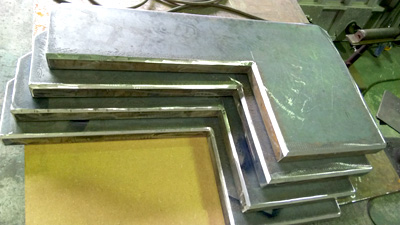
| 品名 | 油圧ジャッキ、廻り止めブラケット |
|---|---|
| 材質 | SS400 板厚50mm、36mm |
| 重量 | 198kg/1台 |
| 機械加工 | 50Φ、42Φ、35Φ貫通 |
| こだわり | 厚板構成で製罐のため、組立前の開先加工は角度と幅を注意しながら前の作業。 溶接はしっかり溶け込ませながら脚長不足にならない様に外観良く施工しました。 |
相模原の村田工業です。
ご依頼をいただき油圧ジャッキ、廻り止めブラケットの製作を行っております。
今回の製品は厚板構成のため溶接部分の強度を確保するために開先加工をしました。
加工方法や開先角度など、なかなか奥深い意味がある開先ですが、
溶接前に母材間を適切な形状に加工することで溶接部分の強度や品質を保つ事ができます。
加工方法はガスを使用したり機械加工やプラズマなどもありますが、
コスト面や材料の変形など一長一短もあるので加工方法の選択も重要になります。
今回の場合は高周波グラインダーでの加工にしました。
なぜ高周波グラインダーを選択したかというと、
切削量がさほど多くなく、母材への熱影響が無く変形しないためです。
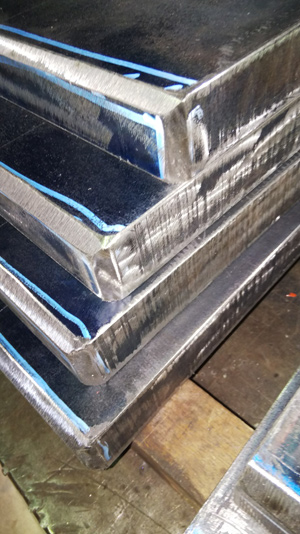 開先加工後の材料 |
 組み立てた開先部分 |
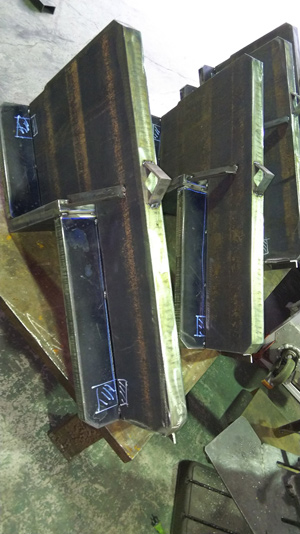 |
||
| 開先加工後の材料 | 組み立てた開先部分 | 溶接前の組立完了後、全体 |
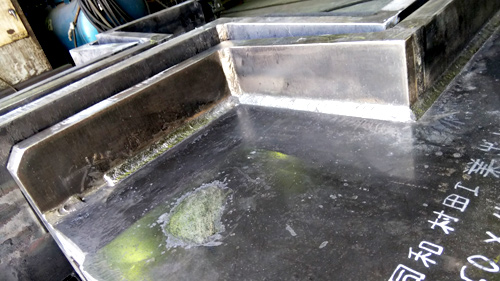
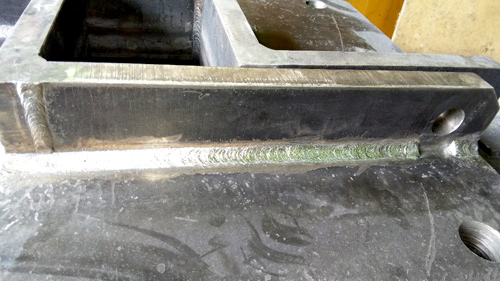
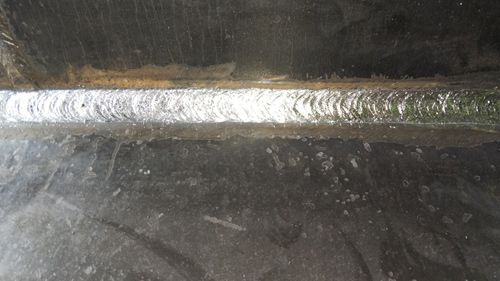
この製品の溶接施工についてご説明させていただきます。
使用溶接ワイヤーは日鉄住金ソリッドワイヤーYM-26 1.2mmを使用しました。
昔からの愛用溶材で厚物溶接の施工には欠かせない高電圧域に適した溶接ワイヤーです。
溶け込みもよく、適切な電流、電圧、トーチ角で溶接すればスパッタもさほどでませんし、
作業効率の良い溶接ワイヤーであります。
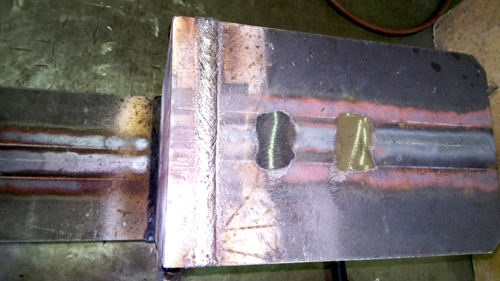
溶接脚長は14mmで、3層で仕上げています。
多層溶接は仮止めも含めまして第1層目が非常に重要で、
この1層目の溶接が欠陥ありの溶接ならばいくら外観良く施工されていても
製品の強度や耐久性など問題発生の原因にもなります。
 |
 |
|
 |
 |
村田工業では、溶接外観の良さはもとより、見えない所の溶接も責任を持って施工することをお約束いたします。
溶接一筋47年のプライドを持ってひとつひとつの製作にあたります。
溶接加工に関してお困りの事がございましたら、お気軽にご相談くださいませ。
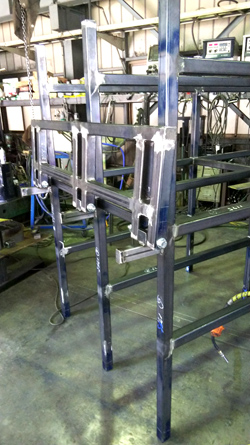
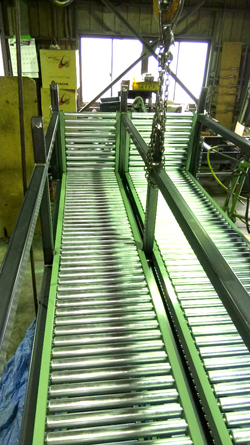
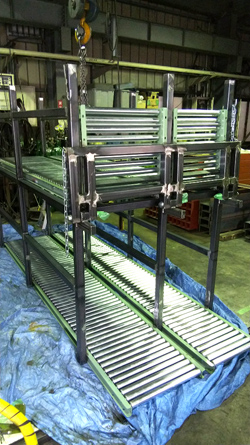
| 品名 | トラスコ ローラーコンベヤ使用 折りたたみ式収納棚 |
|---|---|
| 業種 | レンタルメーカー |
| 目的 | 発電機などの収納、整理整頓 |
| 地域 | 宮城県 |
| 材質 | スチール角パイプ、ローラーコンベヤ |
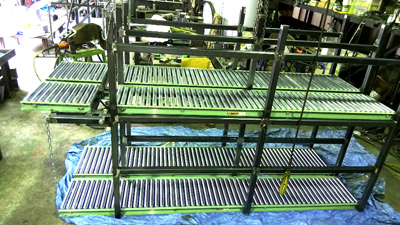
| こだわり | スチールローラーコンベヤを2分割にして折りたたみ仕様で製作。 お客様が上下、左右の2段、4箇所収納棚を希望されました。 |
宮城県のレンタルメーカーさんよりご依頼をいただき、
発電機などの収納、整理整頓を目的とした製品のご依頼をいただきました。
使用コンベヤはTRUSCO中山、軸付ローラー(ローラー径57㎜、肉厚2.1mm、スチール)を使い、
耐久性を考え肉厚で衝撃に強いタイプのローラーを選択しました。
この棚に収める物は、主に発電機とランマーで、1台あたりの重量は60キロ~になります。
この棚の特徴は下段の機械を吊り上げながら取り出す時に、
上部のローラーをたたみ上げることでスムーズに安全な作業が、確保されます。
一般的に棚は、底部に鉄板や板などを張ったものですが、棚の上の重い製品を横に動かすには少々大変です。
そこで、ローラーを底部に置くことで、重めの機械も抵抗なく移動させ楽な収納が可能になります。
また、お客様から追加にて収納棚のご依頼をいただきました。
製品を気に入ってくださったようで、非常に嬉しく思います。
村田工業ではお客様のご希望を一緒に考え、用途に応じた設計、仕組みをご提案させていただきます。
お困りのことがございましたら、お気軽にご相談くださいませ。

| 品名 | 牽引アーム装置 製作 |
|---|---|
| 業種 | フォークリフト改修工事、販売店 |
| 依頼内容 | 連結シャフト及び アームジョイント装置の製作 |
| 地域 | 神奈川県相模原市 |
| こだわり | 引張、曲げ、圧縮など 製品にかかる応力を考え、 強度重視で製作し、 特にシャフトの溶接は確実に行いました。 |
TIG溶接加工やCO2溶接加工等、各種金属溶接加工を承っております、村田工業です。
今回は先日ご依頼をいただいた、牽引アーム装置の製作をご紹介したいと思います。
引張、曲げ、圧縮など牽引アームにかかる応力を考慮した上で、強度を最優先する形で製作を行い、
特にシャフトの溶接部分は重要な部分となりますので、入念に製作をしております。
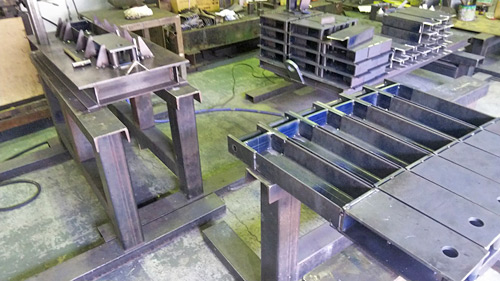 組立中 |
装着・完成 |
先程も申し上げた通り、この製品のかなめはシャフト部分の溶接になります。
 シャフト仮止め |
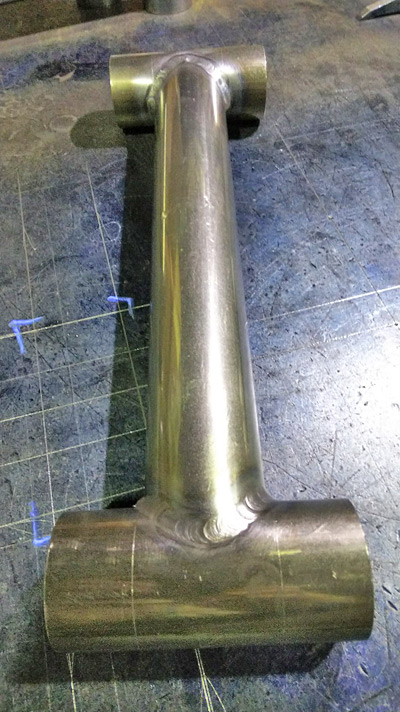 TIG溶接 |
素材は丸鋼、色々な応力がかかるため、TIG溶接でしっかり溶け込ませ、
特に溶接中のトーチ角度を注意して(流し溶接にならないように)施工しました。
溶接強度と、トーチ角度の重要性についてご説明させていただきます。
Rや円溶接において極めて重要なトーチ角度ですが、溶接全般においてもトーチ角度が全てと言って過言ではありません。
それは、適正なトーチ角度で溶接が出来てないと、
溶け込み不良や脚長にばらつきが生じ溶接欠陥や製品破損の原因になるからです。
溶接作業者のトーチ角度で製品の強度、耐久性が決定しますので大切な感覚技術になります。
腕の良い熟練者になりますと全姿勢の溶接でも
意識せずに、最も適切な角度で溶接が進行しますので、外観も綺麗な溶接ビードがでてきます。
また、円の連続溶接は小さなRになればなるほど難易度は上がり、
素早くトーチ角度を決めて角度を保ちながらの溶接技術が要求されます。
ここがR、円溶接の難しさで技量や経験値が一目で見て取れる場面でもあります。
弊社の得意とする所は、製品の用途を見極めながら、製品のキモの部分を入念正確に製作する事です。
お客様に安心していただける製缶溶接の技術提供を、常日頃考えております。
相模原市や周辺地域にて溶接加工会社をお探しの方は村田工業へお気軽にご相談ください。
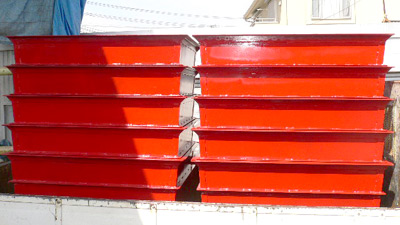
| 品名 | スクラップ箱 |
|---|---|
| 業種 | 産業廃棄物処理業者 |
| 御依頼内容 | 箱を段積み出来る仕様で |
| 地域 | 神奈川 |
| こだわったポイント | スクラップ箱置き場を有効に使用するため重ね合わせられる構造に製作 |
神奈川県の産業廃棄物処理業者様よりご依頼をいただき、スクラップ箱を製作いたしました。
こちらは箱を段積みして使用したいということで、そういった仕様にてお作りしております。
スクラップ箱置き場を有効活用するため、段積みをできる構造をご希望されました。
村田工業では、お客様のご要望に合わせた製品作りを心掛けております。
製作から施工まで一貫対応が可能ですので、お気軽にご相談ください。
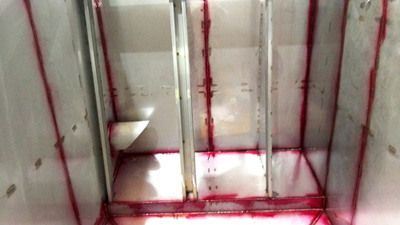
| 品名 | 化成タンク |
|---|---|
| 業種 | 車両製造 |
| 目的 | 車両塗装ラインの一部で使用 |
| 地域 | 神奈川 |
| 材料 | SUS304板、200Aパイプ、H綱、他 |
| 重さ | 総重量2トン |
神奈川の車両製造を行っているお客様よりご依頼をいただきました。
車両塗装ラインの一部で使用する製品とのことで、漏れがないよう厳重にチェックを行っております。
総重量2トンの製品ですが、製品の特性上、下向き溶接は勿論、全姿勢での組み合わせ溶接施工が必要となります。
仕上げとして、漏れの検査はカラーチェックにて行っています。
村田工業では、製作はもちろん、施工や検品なども一貫工程にて行っていますので、お困りの事は全てお任せください。
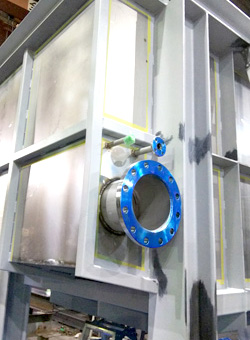
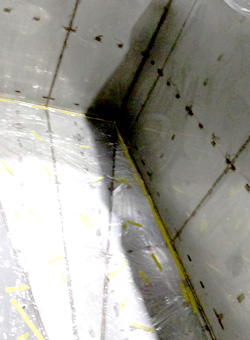
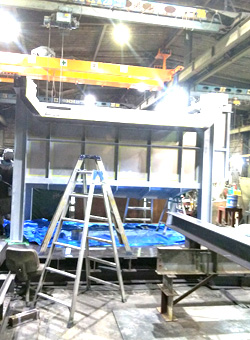
| 品名 | 遮蔽板 |
|---|---|
| 業種 | 気密容器製作 |
| 目的 | タンク保護、遮熱 |
| 地域 | 神奈川 |
| 材質 | ボンデ鋼板1.2t、アングル他 |
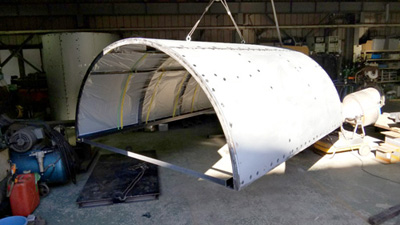
神奈川の気密容器製作を行っているお客様よりご依頼をいただき、遮蔽板を製作いたしました。
タンク保護・遮熱を目的とした遮蔽板で、綺麗なかまぼこ状に仕上げることを重視して製作しています。
村田工業では曲げ加工等を得意としておりますので、丸いもの・R加工等はお任せください。